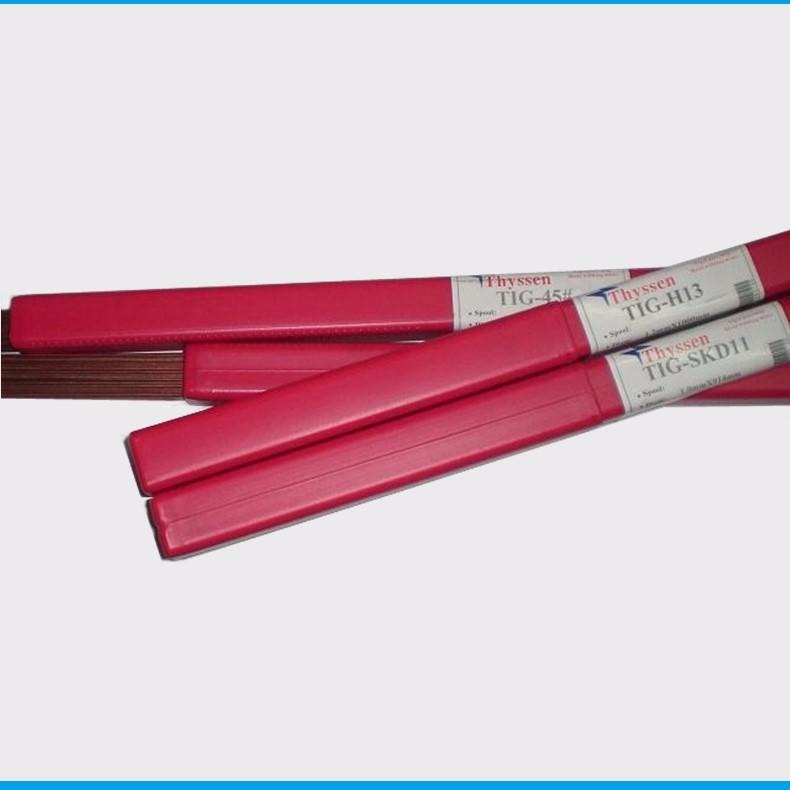
P20Ni直条氩弧模具焊丝
 产品分类 站内搜索 友情链接 |
P20Ni直条氩弧模具焊丝
详细信息 P20Ni模具焊丝 P20Ni直条氩弧模具焊丝总代理江苏弘昇 进口SKD61 模具氩弧焊丝销售厂家MRA模具焊丝 SKD11 SKD61 888T硬面补模氩焊丝销售厂家高硬度的马氏体组织,焊条适合抗金属间的耐磨耗用,焊条在保持高硬度的同时还具有的韧性。焊条的耐磨耗、耐龟裂性能优良,焊后硬度高,机加工困难,适合于空冷钢,火焰淬火钢的修补焊。 成份: C Mn Si Ni 及特殊元素。 注意事项: (1) 焊前模具母材一般需要预热至200-300℃,焊接后缓慢冷却。(2) 每条焊道长不超过50MM,焊后敲击,消除应力,尽可能使用较低电流焊接,且采用短弧焊接,以降低母材稀释率,防止龟裂。焊补冷作钢、五金冲压模、切模、***、成型模、陶瓷模、PVC耐蚀模等。工件硬面制作具高硬度、耐磨性及高韧性之氩焊条,焊补前先加温预预热,否则易产生龟裂现象。铸铁刃口模具堆焊焊条,焊接工艺性好,电弧稳定,飞溅较小,易脱渣,成形光洁,焊缝金属为马氏体+弥散分布的碳化钨,具有优良的抗裂性,焊前不预热。 用途:用于铸铁和合金铸铁切边模具刃口的堆焊及焊补。 熔敷金属化学成分/% C 0.28-0.35 Si 1-2 Mn 0.6-1.5 Cr 5.5-7.5 堆焊硬度HRC:≥53 模具修补氩弧焊丝参数说明--专业批发模具焊丝、激光焊丝、模具焊材 德国MRA SKD11 焊补冷作钢、五金冲压模、切模、***、成型模、工件硬面制作具高硬度、耐磨性及高韧性之氩焊条,焊补前先加温预热,否则易产生龟裂现象
|

 点击图片查看原图
